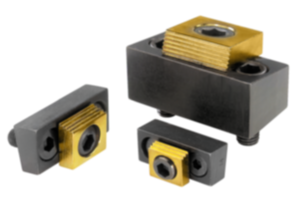
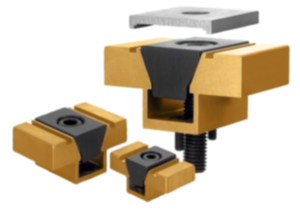
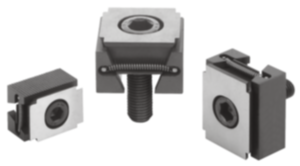
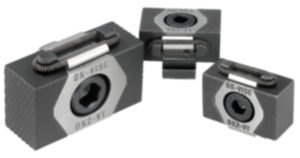
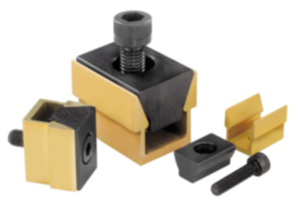
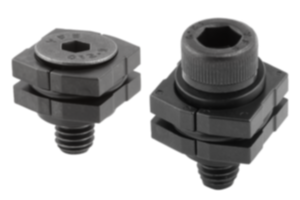
Mors de serrage avec surépaisseur d'usinage acier de traitement noir traité 04524-3110
- Surépaisseur pour l'usinage des contours de la pièce
- Convient pour le serrage multiple
- Pour les tensions de serrage élevées
- Utilisable dans un taraudage comme dans une rainure en T
- Équilibrage de tolérance possible grâce au trou oblong
Unité de vente
€174.10
hors TVA
Ajouté à votre panier
Désignation
Mors de serrage
Modèle 1
avec surépaisseur d'usinage
Modèle 2
double
Matériau
du corps de base
acier de traitement
Surface
du corps de base
traité
Coloris
du corps de base
noir
Surface
des composants
traité
B=Largeur
28
D=Filetage
M10X25
A
max.
47
A
min.
42
C
19
Couple
de serrage
max. Nm
37
E
3,5
Force de serrage
kN max.
15
Type de fixation
filetage
Utilisation
pièces traitées
~ CONFLICT MINERALS 3TG status
no intentional 3TG
~ CP65 substance 2 cancer
soots, tars, and mineral oils
~ PFAS free?
not yet identified
~ REACH SVHC-free?
yes
~ RoHS conformity
yes, without exemption
~ TSCA 6(H) conformity
yes
Description
Matière
Corps et mors de serrage en acier de traitement.
Finition
Corps et mors de serrage traité, noir.
Nota
La particularité de ces mors de serrage à coin réside dans leur surépaisseur d'usinage. Cette surépaisseur permet de réaliser des contours adaptés à la géométrie de la pièce à usiner. De par leur principe de fonctionnement, ils sont également adaptés pour réaliser des serrages multiples. Grâce aux surfaces de serrage, on obtient des forces de serrage importantes.
Les mors de serrage à coin peuvent également être montés dans un taraudage ou dans une rainure en T. Une rotation de la vis de serrage permet de déplacer les deux éléments de serrage vers l'extérieur et de caler les pièces à usiner contre la butée fixe du dispositif d'usinage.
Le trou oblong intégré dans la double cale permet de déplacer les mors de serrage à coin ou de compenser les tolérances.
Course de déplacement :
M8 = ±0,5 mm
M10 = ±1,0 mm
M12 = ±1,0 mm
M16 = ±1,5 mm
Les mors de serrage à coin peuvent également être montés dans un taraudage ou dans une rainure en T. Une rotation de la vis de serrage permet de déplacer les deux éléments de serrage vers l'extérieur et de caler les pièces à usiner contre la butée fixe du dispositif d'usinage.
Le trou oblong intégré dans la double cale permet de déplacer les mors de serrage à coin ou de compenser les tolérances.
Course de déplacement :
M8 = ±0,5 mm
M10 = ±1,0 mm
M12 = ±1,0 mm
M16 = ±1,5 mm
Attention
La particularité des mors de serrage réside dans la surépaisseur d'usinage des mâchoires : surépaisseur de 3 mm pour le modèle M8 et de 5 mm pour les modèles M10, M12 et M16.
Indication de dessin
D) Vis à tête CHC DIN 6912
1) Mors de serrage
2) Pièce à usiner
3) Contre-butée
4) Plaque de base
5) Vérin hydraulique/pneumatique
1) Mors de serrage
2) Pièce à usiner
3) Contre-butée
4) Plaque de base
5) Vérin hydraulique/pneumatique
Remarque importante concernant le téléchargement des modèles CAO
Pour pouvoir télécharger nos modèles CAO, vous devez d’abord connecter. Si vous n’avez pas encore créé de compte, inscrivez-vous en cliquant sur « Mon compte » (à droite de l’écran) et suivez les instructions.
Other customers also bought